

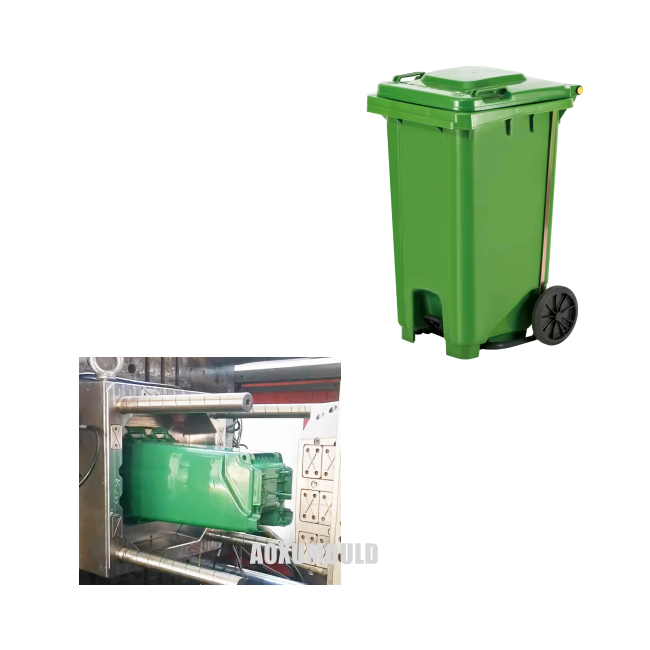
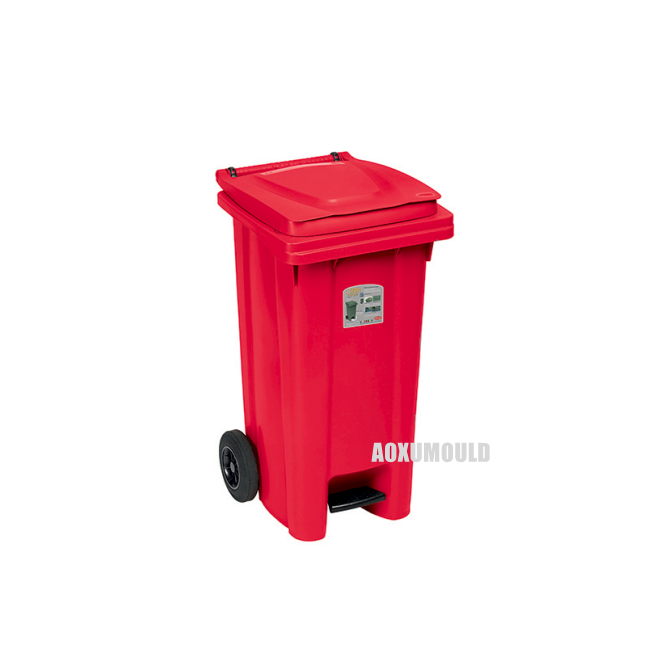
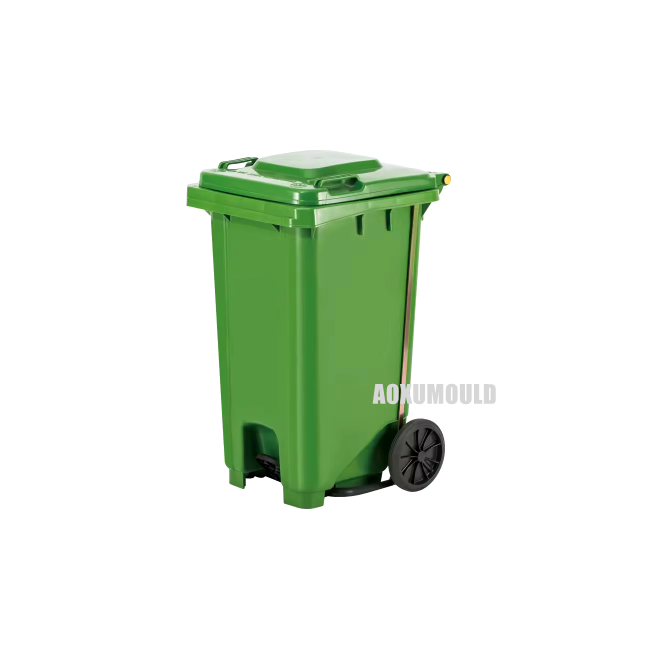
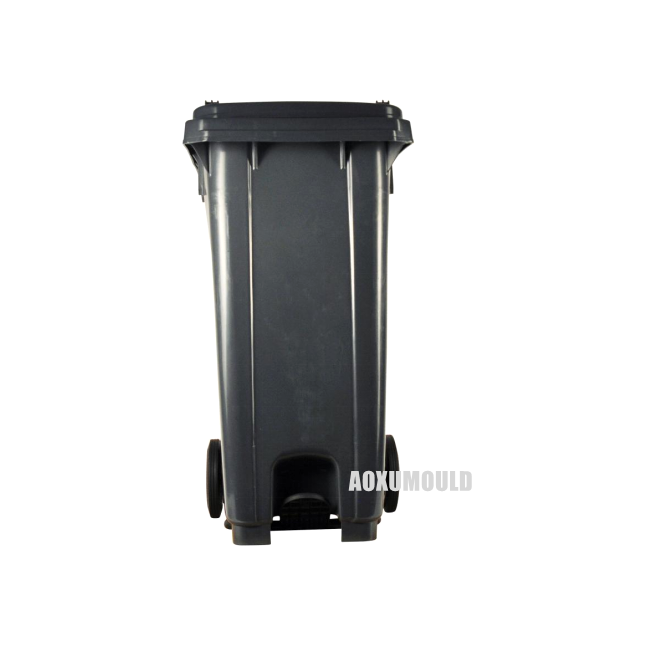
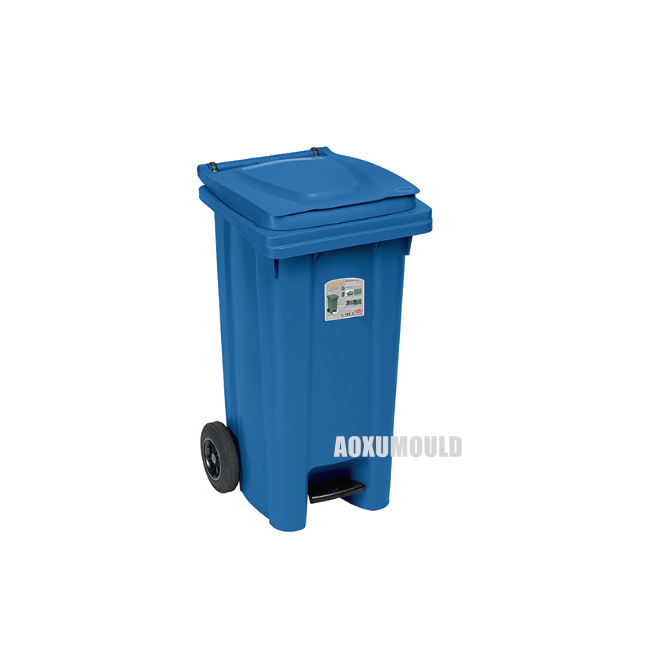
Especificaciones de moho
|
Nombre del molde |
Molde de contenedor de plástico 360L |
|
Material del producto |
HDPE, plástico |
|
Tamaño del producto |
878x596x1098 mm |
|
Capacidad de producto |
360 litros |
|
Material de molde para cavidad y. Centro |
P20, 718, 2738 |
|
Nos de la cavidad |
1 cavidad |
|
Sistema de inyección |
Puertas abiertas/puertas de válvula |
|
Máquina de inyección adecuada |
3300T |
|
Tamaño del molde |
1580x1250x1500 mm |
| Peso del molde |
23500T |
|
Vida de moho |
más de 300, 000 PCS |
|
T1 TIEMPO |
Después de finalizar el diseño, 55 días |
TélTypicalDimensionesFoA 360L PduticBen:

El contenedor de basura de plástico 360L (aproximadamente 95 galones de EE. UU.) Es un caballo de batalla estándar para la recolección de residuos comerciales y municipales, diseñada para durabilidad y manejo eficiente. Sus dimensiones están optimizadas para la capacidad, la estabilidad, el levantamiento mecánico y la maniobrabilidad manual.
1. Altura general: típicamente varía de 1070 mm a 1120 mm (42.1 a 44.1 pulgadas). Esta altura permite un fácil acceso al depositar los desechos mientras se mantiene un centro de gravedad bajo para la estabilidad cuando está lleno. La tapa agrega aproximadamente 100-120 mm (4-5 pulgadas) a la altura cuando está completamente abierto.
2. Diámetro del cuerpo principal (arriba): el diámetro externo en el punto más ancho, generalmente justo debajo del borde, es comúnmente de 585 mm a 615 mm (23. 0 a 24.2 pulgadas). Esta dimensión es crítica para la compatibilidad con levantadores automatizados en vehículos de recolección, que requieren anchos estandarizados para agarrar el contenedor de forma segura.
3. Diámetro del cuerpo principal (base): la base es significativamente más estrecha para mejorar la estabilidad y facilitar la anidación durante el almacenamiento o el transporte. Los diámetros externos en la base típicamente miden 480 mm a 510 mm (18.9 a 20.1 pulgadas). Este perfil reducido también ayuda en el proceso de expulsión de moldeo por inyección.
4. Ancho de la base de la rueda: la distancia entre los centros de las dos ruedas grandes es crucial para la estabilidad y la rodadura. Esto generalmente cae dentro de 490 mm a 520 mm (19.3 a 20.5 pulgadas). Las ruedas en sí son típicamente grandes, de alrededor de 200 mm a 250 mm (8 a 10 pulgadas) de diámetro, para manejar el terreno rugoso y las cargas pesadas.
4. Longitud superiores (con ruedas y mango): la longitud total, medida desde la parte delantera del cuerpo del contenedor hasta la parte posterior del mango extendido, es típicamente 71 0 mm a 760 mm (28.0 a 29.9 pulgadas). El mango en sí sobresale al revés por aproximadamente 150-200 mm (6-8 pulgadas) desde la pared trasera del contenedor.
4. Espesor de la pared: el moldeo por inyección permite un grosor de pared preciso y consistente. Las paredes principales del cuerpo son típicamente de 3.5 mm a 5. 0 mm de espesor. Las áreas críticas de estrés como las carcasas del eje de la rueda, los puntos de fijación del manejo y la interfaz RIM/LID a menudo se refuerzan con costillas o un grosor aumentado localmente (hasta 6-8 mm) para una mayor integridad estructural.
4. Estructura del RIM: el borde superior es robusto y brida externamente para proporcionar una superficie de sellado segura para la tapa y un punto de agarre fuerte para los levantadores. Su ancho externo (Lip) suele ser de 15 mm a 25 mm (0. 6 a 1. 0 pulgada). El diámetro del borde interno (abertura real para residuos) es de aproximadamente 540 mm a 570 mm (21.3 a 22.4 pulgadas).
5. Dimensiones del techo: la tapa con bisagras coincide estrechamente con el diámetro del cuerpo superior. Su diámetro es ligeramente más grande que el diámetro superior del cuerpo para superponerse, típicamente de 600 mm a 630 mm (23.6 a 24.8 pulgadas). El grosor de la tapa es similar al cuerpo, alrededor de 4-5 mm, a menudo con costillas de refuerzo debajo.
6.footprint (base): la huella de la base rectangular, definida por los bordes inferiores y las posiciones de la rueda, generalmente es 52 0 mm x 580 mm a 550 mm x 610 mm (20.5 x 22.8 en 21.7 x 24.0 in). Los pies o los corredores elevan la base ligeramente del suelo.
7. Altura de apilto/anidación: cuando anidada dentro de un contenedor vacío idéntico para el almacenamiento/transporte, el borde superior se encuentra significativamente más bajo. La altura visible cuando anidada es típicamente de 700 mm a 750 mm (27.6 a 29.5 pulgadas), lograda a través del diseño del cuerpo cónico.
8. Ángulos de la época: críticos para la liberación de moho, ángulos de borrador sutiles (0. 5 grados - 2 grado) se incorporan a todas las superficies verticales, contribuyendo ligeramente al cono de arriba a abajo.
9. Tolerancias: las tolerancias dimensionales para los contenedores moldeados por inyección producidos en masa están típicamente en el rango de ± 2 mm a ± 5 mm (± 0. 0 8 a ± 0.2 pulgadas) para características críticas como diámetros y alturas.
Estas dimensiones representan estándares comunes de la industria para un contenedor de ruedas moldeado por inyección de 360L, asegurando la funcionalidad, la compatibilidad con los sistemas de recolección, la resistencia estructural y la fabricación eficiente. Las mediciones exactas pueden variar ligeramente entre los fabricantes en función del diseño de moho específicos y las estrategias de refuerzo.
Características estructurales deA 360L BinMesuld

1.Tra de la pared: para ahorrar materiales y costos, el grosor de la pared del barril generalmente está diseñado para ser relativamente delgado (por ejemplo, 3-5 mm). Esto impone altos requisitos en el sistema de enfriamiento del molde y el control del proceso de moldeo por inyección (como la presión de retención y la evolución de la contracción).
2. Cavidad profunda: el barril es muy profundo. El ángulo de eyección debe ser suficiente (generalmente arriba 2-3 grados) de lo contrario, la expulsión será difícil y el producto es propenso a ser rayado. El diseño del sistema de eyección es de importancia crucial.
3. Costillas de reinicia: para mejorar la rigidez y la resistencia a la deformación, las costillas de refuerzo densas generalmente se diseñan en el fondo del barril y los lados del cuerpo del barril. Esto aumenta la dificultad del procesamiento de moho (especialmente el pulido) y la complejidad del desmoldeamiento.
4. Abertura de Bucket y borde del cubo: es necesario garantizar la resistencia y la planitud, y puede estar involucrada una estructura de núcleo deslizante.
5. Estructura de la cabeza: puede haber patrones antideslizantes, agujeros de drenaje, orificios de montaje en las ruedas, etc. Se requieren estructuras de moho correspondientes (como insertos, espaciadores, controles deslizantes).
Ajuste de la tapa del cubo: si se incluye la tapa del cubo (generalmente producida por separado), el diseño de la apertura del cubo debe tener en cuenta la precisión de ajuste con la tapa.
¿Qué tipo de plástico se usa para hacer un contenedor de 360L?

Bin 360L producido con material HDPE
El contenedor 360L se fabrica utilizando polietileno de alta densidad (HDPE) a través de procesos de moldeo por inyección. Este material garantiza una durabilidad excepcional, resistencia al impacto y un rendimiento a largo plazo en entornos interiores y exteriores.
1. Material:
- HDPE (polietileno de alta densidad)
- Estabilizado UV para evitar la degradación de la exposición a la luz solar.
- Resistente a productos químicos, corrosión y temperaturas extremas (-30} de grado a 60 grados).
2. Especificaciones de diseño:
- Capacidad: 360 litros (95 galones)
- Opciones de color estándar: color verde, negro, azul o personalizado Pantone.
- Base y paredes reforzados para la integridad estructural.
- Manijas ergonómicas y bordes suaves para un manejo seguro.
3. Ventajas funcionales:
- Impermeabilización y. Impermeable: adecuado para uso al aire libre (por ejemplo, parques, calles).
- Fácil limpieza: la superficie no porosa previene la mancha y el crecimiento bacteriano.
- Diseño apilable (para contenedores vacíos) para ahorrar espacio de almacenamiento/transporte.
4. Cumplimiento y certificaciones:
- Cumple con los estándares de la UE (EN 840) para contenedores de desechos móviles.
- El material reciclable (100% HDPE) se alinea con las regulaciones ambientales.
5. Accesorios opcionales:
- Tapa bloqueable (para evitar el acceso no autorizado).
- Ruedas (2 o 4 unidades) para la movilidad.
- Mecanismo de pedal del pie (operación manos libres).
Proceso de moldeo por inyección paraAContenedor de plástico 360L(Prueba para el molde de contenedor 360L)
1. Preparación del material:
Selección de resina: los gránulos/gránulos de polietileno de alta densidad virgen o reciclado (HDPE) son el material principal elegido por su excelente resistencia al impacto, resistencia química, durabilidad, resistencia a la intemperie y reciclabilidad, esenciales para los grandes contenedores de basura al aire libre.
Secado: los gránulos HDPE se cargan en una tolva y típicamente se secan en una secadora deshumidificante para eliminar la humedad (que puede causar defectos) antes de ingresar el barril de la máquina de moldeo por inyección.
Colorear/Aditivos: Colorantes Masterbatch (para lograr el color de la basura deseado, a menudo negro, verde o gris) y los aditivos necesarios (como los estabilizadores UV para uso exterior o agentes antiestáticos) se mezclan completamente con los gránulos de resina base.
2. Plasticación:
Los gránulos secos y mixtos alimentan por gravedad de la tolva hacia el barril calentado de la máquina de moldeo por inyección.
Un tornillo recíproco giratorio dentro del barril transporta los gránulos hacia adelante.
A medida que los gránulos se mueven a través de zonas de cañón calentadas (típicamente 180 grados - 230} grado / 356 grados F - 446 F grado F para HDPE), fricción y fusión de calor realizado (plasticle) en un polímero moldeado homogéneo y viscoso.
3. Agua de moho:
El molde grande, complejo, de dos partes (o múltiples partes con toboganes/núcleos), diseñado y mecanizado específicamente para la forma de contenedor 360L (incluidas las costillas, las manijas, los detalles de las llantas y las ruedas/soportes de eje si se integran), se monta de forma segura en la máquina de moldeo.
La unidad de sujeción ejerce una fuerza masiva (cientos o incluso miles de toneladas) para cerrar firmemente y mantener las mitades del moho juntas bajo presión extrema durante la inyección. Esta fuerza evita que el molde parpadee (fugas de plástico en la línea de separación).
4. Inyección y. Embalaje:
El tornillo a recíproco se mueve como un émbolo, inyectando el HDPE fundido a alta presión (típicamente 800 - 1500 bar / 11, 600 - 21, 750 psi) a través de la boquilla de la máquina, en los bisqueros, los corredores y los age, finalmente llenando la intrincada cavidad de moho definiendo la forma de la bin. Debido al gran volumen (360L) y las paredes gruesas (necesarias para la resistencia), la fase de inyección requiere un tamaño de disparo significativo (volumen de plástico inyectado) y alta presión/tiempo de inyección.
Inmediatamente después de que se llena la cavidad, el tornillo mantiene la presión de empaquetado (presión de retención) durante un tiempo establecido. Esto obliga al material fundido adicional a la cavidad para compensar la contracción a medida que el plástico comienza a enfriarse y solidificarse, asegurando la precisión dimensional y evitando las marcas del fregadero, especialmente en secciones gruesas como la base y las esquinas.
5. Enfriamiento:
Una vez que la cavidad está llena, el plástico fundido dentro del molde debe solidificarse. Esta es la fase más larga del ciclo durante una gran parte como un contenedor de 360L.
El refrigerante (generalmente agua o aceite) circula a través de canales de enfriamiento diseñados meticulosamente en todo el acero del molde.
El enfriamiento eficiente es fundamental para minimizar el tiempo de ciclo, controlar la deformación y lograr la cristalización/contracción uniforme. El tiempo de enfriamiento puede variar desde varios minutos para una parte tan grande. La temperatura del molde se controla con precisión (típicamente 10 grados - 60 grado / 50 grados F - 140 grado F para HDPE).
6. Recuperación de tornillos:
Mientras que la parte del molde se enfría, el tornillo gira y se retrae, sacando gránulos frescos de la tolva hacia el barril. Esta acción derrite y prepara la siguiente toma de material para el ciclo posterior.
7. Apertura del molde y. Expulsión:
Después de que ha transcurrido el tiempo de enfriamiento predeterminado, la unidad de sujeción abre las mitades del molde.
Los pasadores o placas de eyectores, activadas por el sistema de eyección de la máquina, empujan el contenedor solidificado de la cavidad del moho. El diseño cuidadoso asegura que la parte grande y relativamente flexible se libere limpiamente sin daños. Los ángulos de borrador en las paredes verticales son cruciales para la liberación.
8. Extracción de piezas y. Postprocesamiento:
El contenedor expulsado se elimina manual o robótica del área del molde.
Recorte: el sprue, los restos de corredores y cualquier destello (exceso de plástico en las líneas de separación del molde) se recortan, a menudo manualmente o utilizando accesorios de recorte.
Operaciones secundarias (opcional): puede incluir agregar ejes/ruedas de metal, conectar tapas (si están separadas), imprimir etiquetas/logotipos, pruebas de fugas o verificaciones de inspección de calidad (dimensiones, peso, defectos visuales, integridad estructural).
9. Repita del ciclo:
El molde se cierra, y todo el ciclo (pasos 3-8) se repite continuamente para producir múltiples contenedores.
Este proceso produce eficientemente los contenedores de plástico 360L duraderos y en forma de complejo con alta repetibilidad.
Componentes del molde
Acero para moldear

Sistema de corredores

Piezas estándar

Paquete &. Entrega

Comentarios de los clientes

Preguntas frecuentes
P1: ¿Qué tipo de plástico es mejor para los contenedores 360L?
R: El polietileno de alta densidad (HDPE) es ideal para su resistencia, resistencia a los rayos UV y durabilidad del impacto. El polipropileno (PP) es una alternativa rentable para el uso en interiores. Ambos aceptan contenido reciclado (regreso).
P2: ¿Cuánto tiempo tarda el molde para fabricar?
R: El tiempo de entrega es de 8 a 12 semanas (dependiendo de la complejidad). Los factores incluyen el tipo de acero (p. Ej., P20, H13), recuento de cavidades y acabado superficial (texturizado/pulido).
P3: ¿Cuál es el tiempo de ciclo óptimo para la producción?
R: Los tiempos de ciclo varían de 90-180 segundos, influenciado por:
- Espesor de la pared (típicamente de 4 a 6 mm para la rigidez)
- Diseño del sistema de enfriamiento
- Longitud del flujo de material
- Automatización (eliminación de piezas robóticas).
P4: ¿Puede el molde incluir diseños de costillas apilables?
A: Sí. Las costillas apiladas están diseñadas en el núcleo/cavidad para garantizar la anidación segura que ahorra espacio. Los ángulos de borrador (1.5–3 grados) facilitan el desmoldado.
P5: ¿Qué calificación de acero se recomienda?
A: Use hardened steel (H13/420SS) for longevity (>1 millón de ciclos). El acero precardado (P20) se adapta a los volúmenes más bajos (<500k cycles).
P6: ¿Cómo se evitan las marcas de deformación y fregadero?
A: Las soluciones incluyen:
- Espesor de la pared uniforme + costillas estructurales
- canales de enfriamiento conformes
- Optimización de la puerta (preferidos por sub-puertas)
- Control de presión de embalaje.
P7: ¿Es adecuada la tecnología Hot-Runner?
A: Sí, para contenedores grandes:
- Reduce los desechos de material (~ 15%)
- Mejora la consistencia del relleno
- Reduce el tiempo del ciclo (frente a los corredores fríos).
P8: ¿Puede el mango del molde manejar material reciclado?
A: Absolutamente. Especifique acero resistente a la corrosión (por ejemplo, insertos inoxidables) y ventilación robusta (0. 0 3–0.05 mm de profundidad) para resistir el regreso abrasivo.
P9: ¿Cómo se gestiona la garantía de calidad?
A: Conducimos:
- T 0}/T1 pruebas de muestra + informes dimensionales
- Preproducción de simulación de flujo (Moldflow®)
- Sensores de presión de cavidad para monitoreo en tiempo real.


