

El ángulo de borrador de liberación del molde es una característica de diseño crítico en el moldeo por inyección, definido como el ángulo cónico aplicado a las paredes verticales de una parte relativa a la dirección de apertura del molde . Este ángulo facilita la expulsión de la parte moldeada de la cavidad del molde . a continuación se encuentra un desglose detallado de su importancia, principios de diseño y las implicaciones {{{}}}}}}}}}}}}}}
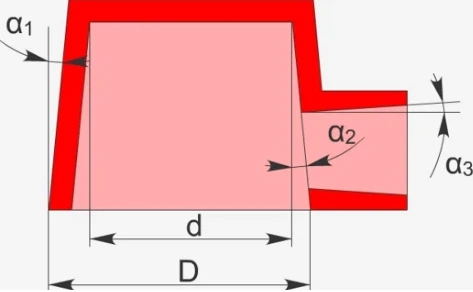
1. Definición y propósito del ángulo de borrador
- Concepto básico: el ángulo de borrador es el ángulo entre la dirección de eyección y la superficie de la pieza . asegura que la parte se libera suavemente sin interferencia mecánica .
- Funciones principales:
- evita que se pegue o raspes de pieza durante la expulsión .
- Reduce la fricción entre las paredes de la parte y el molde .
- extiende la vida del moho minimizando el desgaste en superficies de cierre telescópicas .
2. importancia en el moldeo de inyección
I . asegurando la expulsión de la parte
- Prevención de adhesión: las paredes no reclutadas aumentan la resistencia de la expulsión, arrancando la deformación o daño de la parte . Un borrador mínimo de 1–1 . 5 grados se requieren típicamente para superficies lisas.
- Marcas de arrastre: un borrador insuficiente en superficies texturizadas causa rasguños visibles ("Marcas de arrastre") . Por ejemplo:
- Texturas de luz (t -1): mayor o igual a borrador de 3 grados .
- Texturas pesadas (t -2): mayor o igual a 5 grados borrador .
II . Mejora de la longevidad del molde
- Soporte de telescopio: el borrador minimiza la fricción deslizante entre los componentes del molde . Se recomienda un mínimo de 3 grados para evitar el desgaste prematuro .
- Mantenimiento reducido: el borrador adecuado disminuye el estrés del moho, reduciendo la frecuencia de las reparaciones .
III . Mejora de la calidad de la pieza
- Acabado superficial: previene defectos como rasguños, lágrimas o variaciones de brillo .
- Precisión dimensional: reduce la deformación inducida por la expulsión o las marcas de estrés .
- Geometrías complejas: habilita características más profundas (e . g ., costillas, jefes) aliviando la fresación y la eyección .
IV . beneficios de costo y eficiencia
- Tasas de desecho más bajas: minimiza los defectos relacionados con la expulsión, mejorando el rendimiento .
- Ciclos más rápidos: reduce la fuerza de eyección, acortando el tiempo del ciclo .
- ahorros de material: evita el diseño excesivo (e . g ., grosor de pared excesivo) para compensar los problemas de eyección .
3. Factores que influyen en el diseño de ángulo de borrador
| Factor|Impacto en el ángulo de borrador|Ejemplos |
|--------------------------|-------------------------------------------------------------------------------------------|------------------------------------------------------------------------------|
| Textura superficial|Las texturas más ásperas requieren ángulos más grandes para evitar marcas de arrastre .|T -1: mayor o igual a 3 grados; T -2: mayor o igual a 5 grados . |
| Part Depth | Deeper features need increased draft (e.g., >1° for every 25 mm depth). | Cavities >50 mm de profundidad a menudo usa 1 . 5–2 grados. |
| Contracción material|Los materiales de alta Shrink (E . G ., los polímeros semicristalinos) pueden requerir ángulos más grandes .|Polipropileno: 1 . 5–2 grados; ABS: 1–1.5 grados. |
| Complejidad de la geometría|Características como costillas, socavos o cierres de exigencia de reclutamiento de precisión .|Cubiertos telescópicos: mayor o igual a 3 grados . |
4. Consecuencias del borrador inadecuado
- Fallas de expulsión: mermelada de piezas en el molde de inyección, que requiere la eliminación manual y el daño de los arriesgando .
- Defectos de la superficie: rasguño, "efectos de huellas digitales" o marcas de flujo (anotadas en el moldeo asistido por gas) .
- Mayores costos: tasas de desecho más altas, reparaciones de daños por moho y tiempos de ciclo extendido .
5. Directrices de diseño
- Reglas generales:
- Borrador mínimo: 0 . 5–1 grados para superficies lisas.
- Aumento basado en profundidad: Agregar 0 . 5 grados por 25 mm de profundidad más allá de 50 mm.
- Características críticas: aplique mayor o igual a 3 grados a zonas, costillas y cierres texturizados .
- Técnicas avanzadas:
- Moldado asistido por gas: Draft ayuda a gestionar la inestabilidad de la penetración de gas .
- FUMINACIÓN MICROCELULAR: complementos de borrador de fuerza de sujeción reducida y contracción .
6. casos especiales
- superficies texturizadas: texturas más pesadas (e . g ., granos de cuero) demanda mayor o igual a 5 grados .
- Piezas de alta precisión: los componentes ópticos o médicos pueden usar 0 . 25–0.5 grados con moldes pulidos, pero requieren validación.
7. Resumen de mejores prácticas
1. Integración temprana: incorporar ángulos de borrador durante el diseño inicial (no post-validación) .
2. Simulación: Use CAE Tools (E . G ., análisis de flujo de moho) para predecir el estrés de eyección .
3. Validación específica del material: prueba de borrador de idoneidad para resinas propensas a adherir (e . g ., nylon) .
4. colaboración: alinearse con los fabricantes de moho para equilibrar la intención de diseño y la fabricación .
>💎 Información clave: los ángulos de borrador no son simplemente características de "facilidad de uso", sino fundamental para la calidad de la parte, la durabilidad del moho y la rentabilidad . un aumento de 1 grado puede reducir la fuerza de expulsión en un 30–50%, afectando directamente los costos operativos .