

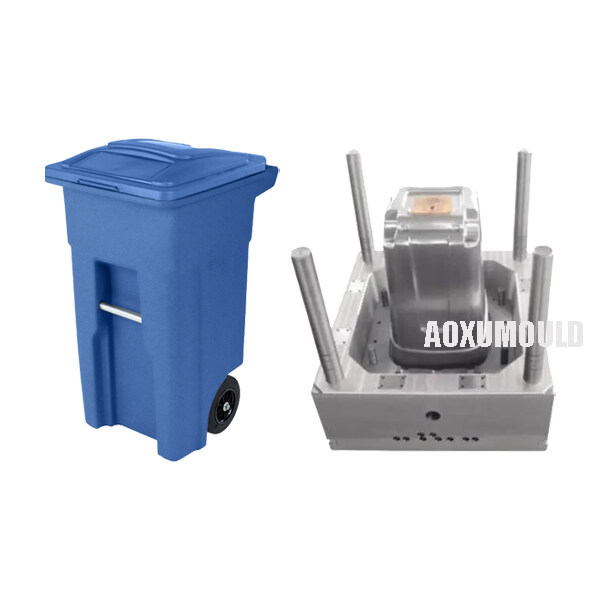
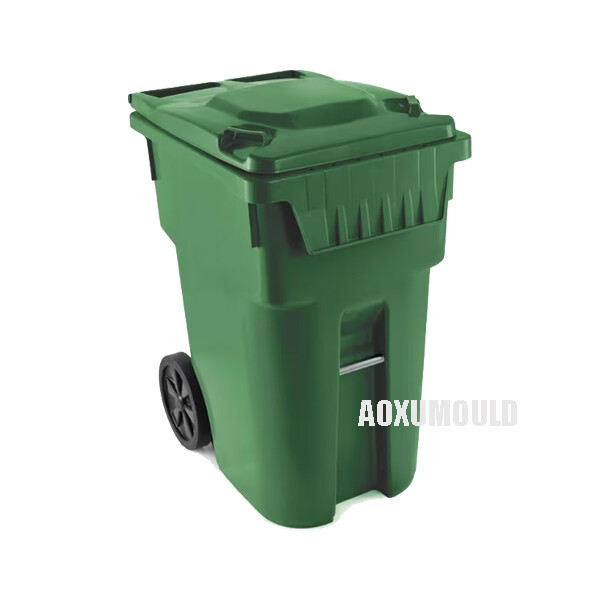
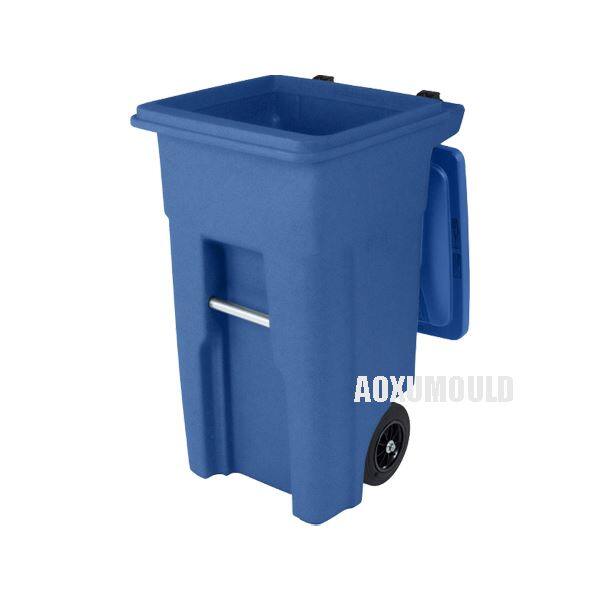
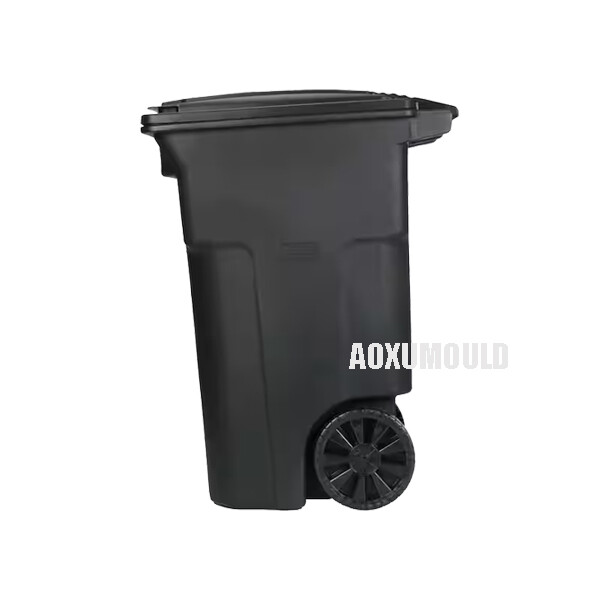
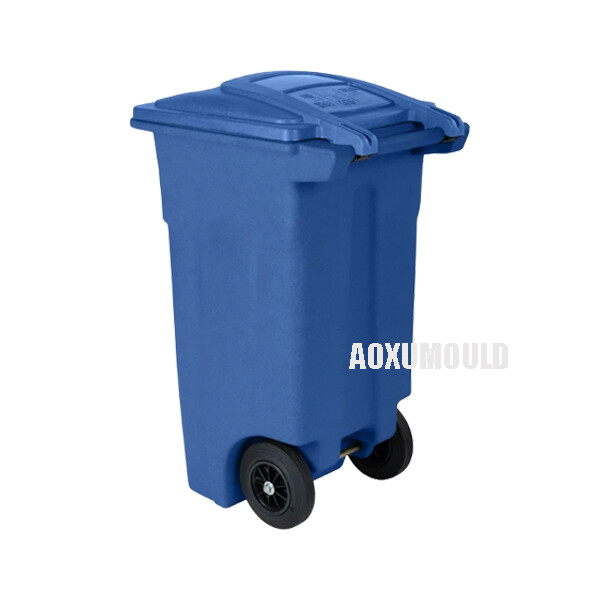
Especificaciones de moho
|
Nombre del molde |
Molde de inyección para basura |
|
Material del producto |
HDPE, plástico |
|
Tamaño del producto |
470x550x880 mm |
|
Material de molde para cavidad y. Centro |
P20, 718, 2738 |
|
Nos de la cavidad |
1 cavidad |
|
Sistema de inyección |
Corredor frío |
|
Máquina de inyección adecuada |
1800T |
|
Tamaño del molde |
985x900x1250 mm |
|
Vida de moho |
más de 300, 000 PCS |
|
T1 TIEMPO |
Después de finalizar el diseño, 55 días |
QuéTypes yCapacidades deTerupciónPapelera MviejosWe Puede hacer?

Podemos producir una amplia gama de moldes de basura para satisfacer diferentes necesidades, desde pequeños contenedores domésticos hasta grandes contenedores industriales. Aquí hay un desglose de los tipos y capacidades que ofrecemos:
1. Tipos de moldes de basura
Contenedores de basura del hogar: contenedores pequeños a medianos (5–30 litros) para cocinas, baños o dormitorios. Los diseños comunes incluyen sensor de pedal y táctil o contenedores simples.
Contenedores comerciales/de oficina: contenedores duraderos y grandes (30–100L) con características como construcción de servicio pesado, resistencia al fuego o control de olor.
Bins de reciclaje: personalizables para clasificación multi-compatibilidad (papel, plástico, vidrio) con tapas codificadas por colores.
Bins de basura industrial: gran capacidad (100–500L+) para fábricas, hospitales o uso al aire libre. A menudo incluyen ruedas, tapas de servicio pesado o diseños cerrados.
Contenedores especializados: formas personalizadas como contenedores redondos, cuadrados o de perfil delgado, o productos de nicho como contenedores de compost o contenedores de desechos médicos.
2. Rango de capacidad
Pequeño (5–20L): ideal para escritorios de hogares u oficina.
Medio (20–50L): contenedores de cocina estándar o espacio público.
Grande (50-100L): para áreas de alto tráfico como restaurantes o escuelas.
Extra-Large (100L -1100 L+)-Recolección de residuos industriales o municipales.
¿Cómo hacer un molde de inyección de calidad para la basura?
1. Diseñe el molde: el primer paso para crear un molde de inyección para un contenedor de basura es diseñar el molde. Esto implica determinar el tamaño y la forma del contenedor de basura, así como cualquier característica o detalle específicos que deben incorporarse al diseño.
2. Elija los materiales: el siguiente paso es elegir los materiales para el molde. Los moldes de inyección generalmente están hechos de acero o aluminio, ya que estos materiales son duraderos y pueden soportar las altas temperaturas y presiones involucradas en el proceso de moldeo por inyección.
3. Corta y da forma al molde: una vez que se han elegido el diseño y los materiales, el siguiente paso es cortar y dar forma al molde. Esto generalmente se realiza utilizando una máquina CNC, que permite una configuración precisa y precisa del molde.
4. Pule el molde: después de que el molde se haya cortado y moldeado, debe pulirse para garantizar un acabado superficial liso. Esto es importante para el proceso de moldeo por inyección, ya que cualquier imperfección en el molde puede provocar defectos en el producto final.
5. Pruebe el molde: antes de comenzar el proceso de moldeo por inyección, el molde debe probarse para garantizar que funcione correctamente. Esto implica ejecutar un ciclo de prueba con el molde para verificar cualquier problema o defecto.
6. Moldeo por inyección: una vez que el molde ha sido probado y aprobado, está listo para el proceso de moldeo por inyección. Esto implica inyectar plástico fundido en la cavidad del moho, donde se enfría y se endurece para formar el producto final del contenedor de basura.
¿Cómo funciona la inyección de moho para basura?

1. Diseño y preparación de moho
Un molde de acero personalizado se mata a CNC para que coincida con la forma del contenedor de basura (incluidas las costillas, las manijas, los logotipos, etc.).
El molde consta de dos mitades:
-Core (masculino) del lado: forma la estructura interna.
-Cavidad (hembra) Lado -forma la superficie externa.
Se integran características como alfileres de eyectores, canales de enfriamiento y respiraderos.
2. Alimentación de material plástico
Los gránulos de plástico (HDPE, PP o ABS) se alimentan a la tolva de la máquina de moldeo por inyección.
Los gránulos se secan (si es necesario) para eliminar la humedad, lo que puede causar defectos.
3. Melto e inyección
Los gránulos se mueven hacia un barril calentado con un tornillo giratorio.
El tornillo derrite el plástico (a 180–280 grados, dependiendo del material) y lo empuja hacia adelante.
Una vez que se acumula suficiente plástico fundido, los carmas del tornillo hacia adelante a alta presión (500–2, 000 bar), inyectando el plástico en la cavidad del moho.
4. Enfriamiento y solidificación
El molde se mantiene frío (a través de los canales de agua) para endurecer el plástico rápidamente (~ 20-60 segundos, dependiendo del grosor).
El plástico se encoge ligeramente a medida que se enfría, por lo que el molde está diseñado para compensar esto.
5. Apertura y eyección del molde
Después de enfriar, las mitades del molde se separan.
Los pasadores de eyectores o las explosiones de aire empujan el contenedor de basura del molde.
El molde se cierra nuevamente y el ciclo se repite (generalmente cada 30-90 segundos).
6. Postprocesamiento (si es necesario)
El exceso de plástico (flash) se recorta.
Algunos contenedores pueden someterse a procesos secundarios (por ejemplo, agregar pies de goma, etiquetas o ensamblaje para contenedores múltiples).
Pruebe el video del molde de inyección para la basura
Por quéDOESMy Bens HCraStintaMArks oWarping¿

1. Marcas de sumidero (abolladuras o depresiones)
>Causas:
Las secciones gruesas se enfrían demasiado lentamente: el plástico se encoge a medida que se enfría, dejando áreas huecas (comunes cerca de las costillas o asas gruesas).
Presión de embalaje insuficiente: no se inyectó suficiente plástico para compensar la contracción.
Alta temperatura de fusión: el plástico sobrecalentado se encoge más a medida que se solidifica.
Tiempo de enfriamiento corto: el contenedor se expulsa antes de endurecer completamente.
>Soluciones:
Reduzca el grosor de la pared: mantenga un grosor uniforme (idealmente 2–4 mm para contenedores HDPE/PP).
Aumente la presión de embalaje: ayuda a empujar más material a áreas reducidas.
Extender el tiempo de enfriamiento: evita la expulsión prematura.
Optimizar la ubicación de la puerta: garantiza incluso flujo de plástico a secciones gruesas.
2. Deformación (retorcida o doblado)
>Causas:
Enfriamiento desigual: un lado se enfría más rápido que el otro, causando estrés.
Diseño de moho deficiente: falta de canales de enfriamiento cerca de áreas gruesas.
Temperatura excesiva del molde: crea tensiones internas a medida que se establece de manera desigual.
Material de baja calidad: algunos plásticos reciclados se deforman más fácilmente.
>Soluciones:
Mejorar el sistema de enfriamiento: agregue canales de enfriamiento conformes cerca de áreas problemáticas.
Ajuste la temperatura del molde: manténgalo consistente (típicamente 40–80 grados para HDPE/PP).
Use un plástico resistente a la urdimbre: PP relleno de vidrio o HDPE de alto grado reduce la deformación.
Recocido (postprocesamiento): contenedores de tratamiento térmico para aliviar el estrés interno.
3. Consejos específicos de material
Bins HDPE: propenso a la deformación si se enfría demasiado rápido; Use temperaturas de moho moderadas (50–70 grados).
PP Bins: menos rígidos que HDPE; Agregue costillas estructurales para evitar la deformación.
Bins de ABS: mayor contracción; Requiere mayor presión de embalaje.
Componentes del molde
Acero para moldear

Sistema de corredores

Piezas estándar

Paquete &. Entrega

Comentarios de los clientes

CuandoStendidaA MviejoBe R¿ELLACIÓN?
1. Desgaste visible y daño
-Cracks o erosión en la cavidad del moho (causa parpadeos o defectos de la superficie en los contenedores).
-Corrosión/picadura (debido a la humedad o las reacciones químicas con los plásticos).
-Pins de eyectores inyectados (conducir a la adhesión o la expulsión desigual).
Solución: a veces se puede reparar daños menores, pero el desgaste extenso requiere reemplazo.
2. Problemas de calidad consistentes
-Plaspas aumentadas (fugas de plástico en exceso de costuras de moho).
-La inexactación dimensional (los contenedores ya no cumplen con las especificaciones debido a la deformación de moho).
-Efectos de la superficie (rasguños, acabados opacos o marcas de sumidero que persisten después de los ajustes).
Solución: si los defectos se repiten a pesar del ajuste del proceso, el molde puede estar demasiado usado.
3. Reducción de la eficiencia de producción
-Tiempos de ciclo más longadores (debido a las partes de enfriamiento o pegajos deficientes).
-Tiempo de inactividad frecuente (para reparaciones o limpieza).
Solución: compare los tiempos de ciclo actuales con los puntos de referencia originales; Una desaceleración del 15-20% puede justificar el reemplazo.
4. El moho ha excedido su vida útil
|
Material de molde |
Vida útil esperada (número de disparos) |
|
Acero previamente endurecido |
100, 000 - 300, 000 ciclos |
|
Acero endurecido (p. Ej., P20, H13) |
500, 000 - 1, 000, 000+ ciclos |
6. El costo de las reparaciones supera el reemplazo
-If maintenance costs >30% del precio de un nuevo moho, el reemplazo suele ser más económico.
-Las reparaciones frecuentes aumentan el tiempo de inactividad y las tasas de desecho.
Regla general:
Reparar si: el daño es localizado y fijo (<20% of mold cost).
Reemplace si: las superficies de núcleo/cavidad están ampliamente degradadas.
Preguntas frecuentes
>1. ¿Qué tipos de contenedores de basura se pueden hacer con moldeo por inyección?
Casi cualquier contenedor de plástico, incluido:
Botes de basura del hogar (con o sin tapas)
Contenedores de reciclaje (compartimentos codificados por colores)
Contenedores comerciales/industriales (de servicio pesado, con ruedas)
Contenedores especializados (residuos médicos, compost, operación de pedal)
>2. ¿Qué plásticos son los mejores para los contenedores de basura?
HDPE (polietileno de alta densidad): más común (duradero, resistente a los químicos).
PP (polipropileno): liviano, flexible (contenedores de interior).
ABS: prima, resistente al impacto (contenedores de alta gama).
Opción de plástico reciclado: ecológico (requiere parámetros de moldeo ajustado).
>3. ¿Cuál es la diferencia entre los moldes de una sola cavidad y multi-cavidad?
Cavidad única: 1 contenedor por ciclo (menor costo inicial, producción más lenta).
Multi-cavidad (2-8+ contenedores/ciclo): salida más rápida pero un costo de moho más alto.
>4. ¿Cuál es el tiempo de ciclo típico para un contenedor de basura?
30–90 segundos, dependiendo de:
Tamaño de bin (más grande=enfriamiento más largo).
Grosor de la pared (más grueso=solidificación más lenta).
>5. ¿Cómo mantengo un molde de inyección para los contenedores de basura?
Limpieza regular (eliminar los residuos de plástico).
Lubrique los pasadores de eyectores para evitar la adhesión.
Inspeccione por desgaste/daño (especialmente respiraderos y canales de enfriamiento).
>6. ¿Puedo obtener una muestra antes de la producción en masa?
¡Sí! Muchas fábricas ofrecen:
Prototipos impresos en 3D (para controles de diseño).
Disparos de prueba (del molde real).


