

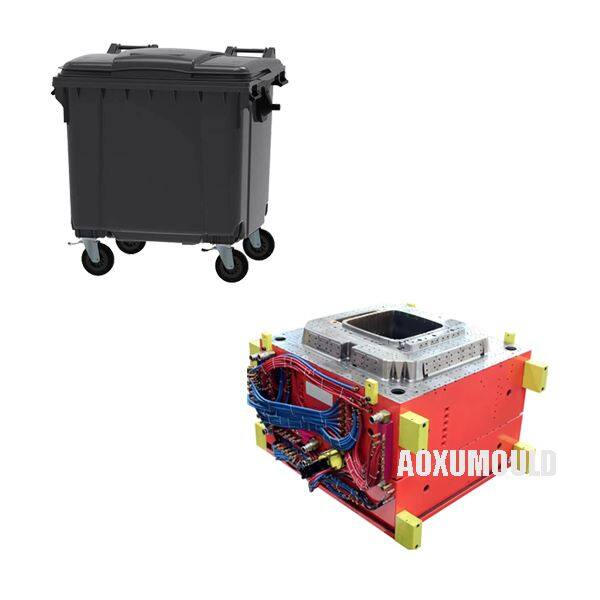
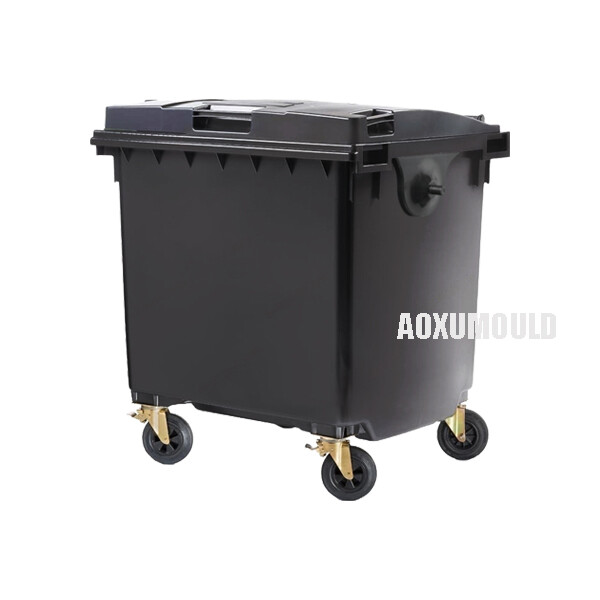
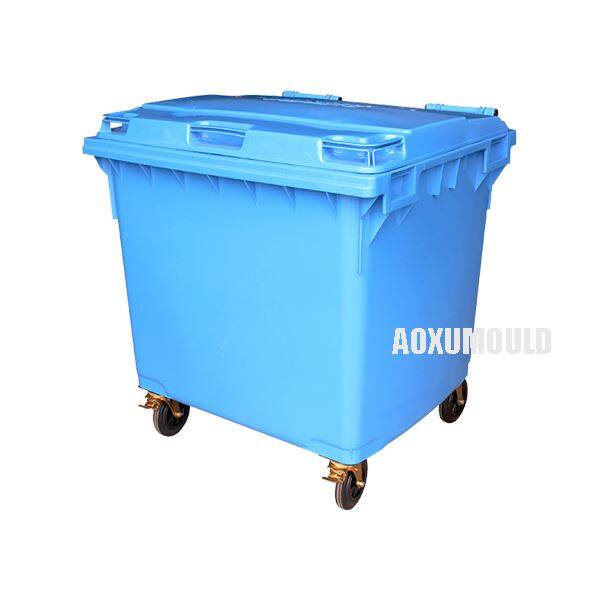
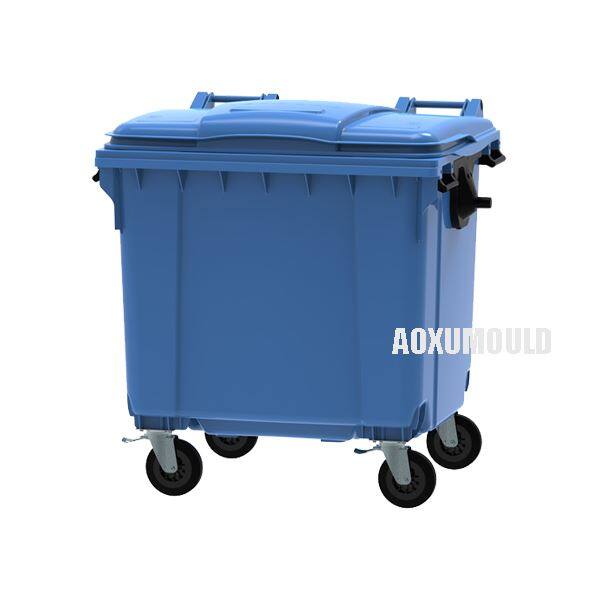
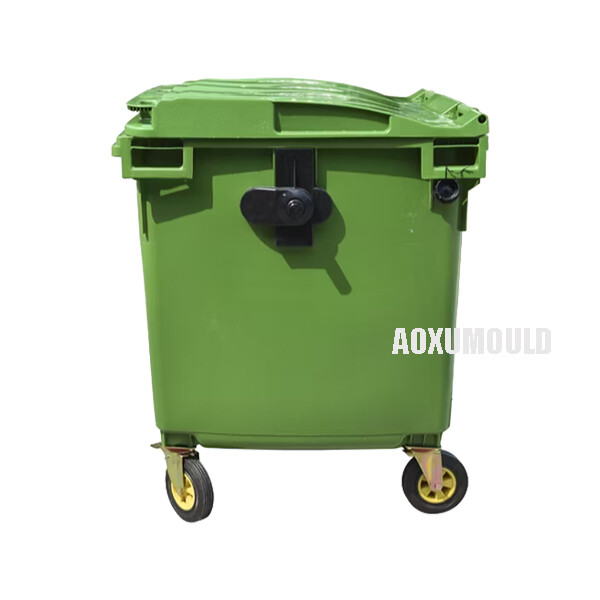
Especificaciones de moho
|
Nombre del molde |
Molde de contenedor 1100L |
|
Material de contenedor |
HDPE, PP, plástico |
|
Tamaño del contenedor |
1370x1075x1450 mm |
| Peso de la papelera | 55 kg |
|
Volumen de contenedores |
1100L |
|
Material de molde para cavidad y. Centro |
P20 |
|
Base de moho |
C45 |
|
Sistema de inyección |
Puerta abierta de corredor caliente o puerta de valaves |
|
Máquina de inyección adecuada |
4000T |
|
Tamaño del molde |
1800x1600x1850 mm |
|
Vida de moho |
más de 500, 000 PCS |
¿Por qué elegir el material HDPE para producir contenedores 1100L?

1. Durabilidad superior y resistencia al impacto
Hardness: HDPE puede soportar cargas pesadas, gotas y manejo aproximado sin grietas, lo que lo hace ideal para el uso industrial y de gestión de residuos.
Resistencia meteorológica: funciona bien en temperaturas extremas (–50 grados a +80 grado) y resiste la degradación UV (si se utilizan aditivos estabilizados con UV).
Long Lifespan: HDPE Bins Last 10+ años incluso en entornos duros (por ejemplo, rellenos sanitarios, almacenamiento químico).
2. Resistencia química y corrosión
Material inerte: Resiste ácidos, álcalis, solventes y la mayoría de los productos químicos, lo que lo hace seguro para:
Almacenamiento de desechos peligrosos.
Químicos agrícolas (fertilizantes, pesticidas).
Líquidos industriales (aceites, detergentes).
Sin óxido/pudrición: a diferencia del metal o la madera, el HDPE no se corroe o se degradará cuando se expone a humedad o productos químicos.
3. Ligero pero fuerte
Ahorros de peso: los contenedores HDPE son 30–50% más ligeros que los equivalentes de acero o fibra de vidrio, reduciendo los costos de transporte y manejo.
Relación de alta resistencia a peso: diseños reforzados (costillas, paredes dobles) mantienen la integridad estructural incluso a 1100L de capacidad.
4. Rentabilidad
Bajo costo de material: el HDPE es más barato que las alternativas como PP (polipropileno) o fibra de vidrio.
Procesamiento fácil: moldeo por inyección eficiente (costos de energía más bajos versus fabricación de metal).
Reciclabilidad: HDPE es 100% reciclable, reduciendo los desechos y atrae a los compradores ecológicos.
6. Flexibilidad de diseño
Moldabilidad: HDPE fluye fácilmente en formas complejas de moldes, habilitando:
Logotipos, texturas y colores personalizados.
Manijas integradas, ruedas o características de apilamiento.
Consistencia: la contracción uniforme (1.5–3%) minimiza la deformación frente a otros plásticos.
¿Cómo hacer un molde de contenedor de 1100L de calidad?
Elija los materiales adecuados: la calidad del moho depende en gran medida de los materiales utilizados en su construcción. Opta por materiales de alto grado que sean duraderos, resistentes al calor y capaces de resistir los rigores de la producción.
|
Grado de acero |
Mejor para |
Dureza (HRC) |
|
P20 |
Uso general de bajo costo |
28–32 |
|
718H |
Alta precisión, larga vida |
32–36 |
|
H13 |
Áreas de alto nivel (eyectores, núcleos) |
48–52 |
|
S136 |
Resistente a la corrosión (para acabados brillantes) |
48–52 |
Diseño e ingeniería
Use el software CAD (SolidWorks, UG/NX) para diseñar el molde con:
Espesor de la pared adecuado (4–6 mm para HDPE/PP).
Costillas y refuerzos optimizados para la resistencia estructural.
Sistema de puerta equilibrado (corredor caliente o corredor frío).
Realizar el análisis de flujo de moho (Moldflow, MoldEx3d) para predecir:
Eficiencia de enfriamiento.
Posibles defectos (deformación, marcas de sumidero).
Utilice técnicas de fabricación avanzada: utilice tecnología de punta y técnicas de fabricación avanzadas para crear el molde con precisión y precisión.
Fresado/giro de CNC
Tolerancia de mecanizado: ± 0. 02 mm.
Superficies críticas pulidas para el acabado del espejo (RA menor o igual a 0. 05μm).
EDM (mecanizado de descarga eléctrica)
Utilizado para intrincados núcleos/cavidades.
Asegura bordes afilados y detalles finos.
Optimización del sistema de enfriamiento
Canales de enfriamiento de deflectación y espiral para enfriamiento uniforme.
Análisis de caudal para evitar puntos calientes.
Controladores de temperatura del molde (10–60 grados para HDPE/PP).
5. Realice pruebas exhaustivas: antes de que el moho se ponga en producción, debe someterse a pruebas exhaustivas para garantizar que cumpla con todos los estándares de rendimiento. Esto puede incluir pruebas de durabilidad, precisión y compatibilidad con el uso previsto.
Diseño para productos y. Moho

¿Cuáles son los defectos comunes en la producción de contenedores de 1100L?
1. Deformación (deformación)
Causa:
Enfriamiento desigual (algunas secciones se enfrían más rápido que otras).
Estrés residual del diseño inadecuado del molde o contracción del material.
Solución:
Optimice los canales de enfriamiento para una distribución de temperatura uniforme.
Ajuste la temperatura del molde (típicamente de 10 a 60 grados para HDPE/PP).
Use plásticos de baja Shrinkage o modifique el diseño de piezas (agregue las costillas para la estabilidad).
2. Marcas de sumidero (abolladuras en la superficie)
Causa:
Presión de empaque insuficiente o tiempo de retención durante la inyección.
Secciones gruesas se enfrían más lento, causando la contracción vacíos.
Solución:
Aumente la presión de retención (generalmente del 50-80% de la presión de inyección).
Extender el tiempo de retención (5–10 segundos para contenedores grandes).
Rediseñe áreas gruesas con transiciones de grosor gradual.
3. Flash (exceso de plástico en los bordes)
Causa:
Presión de inyección excesiva o fuerza de sujeción demasiado baja.
Bordes de moho desgastados o mitades de molde desalineadas.
Solución:
Verifique la fuerza de sujeción (debe ser mayor o igual a 1.5x Presión de área de contenedor proyectada).
Inspeccione y repare las líneas de separación del molde para daños.
Reduzca la velocidad/presión de inyección en la etapa final de llenado.
4. Burn Marks (manchas negras/oscuras)
Causa:
Avaloramiento de aire atrapado debido a la pobre ventilación.
Sobrecalentamiento a altas velocidades de inyección.
Solución:
Mejore la ventilación (agregue respiraderos cerca de áreas de último momento).
Reduzca la velocidad de inyección o la temperatura de fusión más baja ligeramente.
5. Líneas de soldadura (costuras visibles)
Causa:
Los frentes de flujo de fusión se encuentran alrededor de los obstáculos (por ejemplo, costillas, insertos).
Baja temperatura de fusión o velocidad de inyección lenta.
Solución:
Aumente la temperatura de la fusión y la velocidad de inyección para mejorar la fusión.
Reposicione las puertas para cambiar las rutas de flujo.
Paquete &. Entrega

1. Antes de que se envíe el molde de la basura, verificaremos si la apertura y el cierre del molde son suaves, el sistema de enfriamiento de agua, el sistema de aceite hidráulico y el sistema de corredores de acceso caliente.
2. La cavidad y el núcleo se limpian sin archivos e impurezas de hierro.
3. Haz la limpieza de la vía fluvial para evitar que el transporte marítimo a largo plazo se oxide.
4. Rociamos el agente anti -rominación en el interior del molde, pulverizamos la pintura en el exterior del molde y aplicamos aceite anti -rompille en el dedal.
5. Pondremos una placa de identificación en el molde, muestra el nombre del molde, el año de producción y la información del moho, el peso y el tamaño del moho.
6: Las piezas de moho se proporcionan sin cargo (conveniente para que los clientes reemplacen).
Componentes del molde
Acero para moldear

Sistema de corredores

Piezas estándar

¿Por qué elegir Hot Runner System?
|
1. Desechos de material reducido Los corredores fríos (sistemas tradicionales) se solidifican y deben descartarse, desperdiciando el 5-15% del material. Los corredores calientes reciclan el 100% del plástico en la pieza, ahorrando costos, especialmente para contenedores grandes. 2. Tiempos de ciclo más rápidos No es necesario expulsar y manejar corredores solidificados. Reducción del tiempo del ciclo: hasta 15-30% más rápido frente a corredores en frío. 3. Calidad de parte mejorada La temperatura constante de fusión previene las líneas de flujo y los disparos cortos. La distribución de presión equilibrada reduce la deformación en contenedores grandes. No hay vestigios de puerta (apariencia más limpia). 4. Mayores costos de energía Menos reprocesamiento del material desperdiciado=menor consumo de electricidad. Se necesita fuerza de sujeción reducida (sistema de corredor más pequeño). 5. Automation-amigable No hay eliminación manual de corredores, lo que lo hace ideal para la producción de alto volumen.
|
Preguntas frecuentes
|
>1. ¿Cuánto tiempo se tarda en producir un molde de inyección de contenedor de 1100L? El tiempo de producción para un molde de inyección de contenedor de 1100L puede variar según la complejidad del diseño y la carga de trabajo actual de nuestra fábrica. Sin embargo, en promedio, generalmente lleva alrededor de 55-65 días completar el proceso de moldeo. >2. ¿Qué materiales se utilizan en la producción de moldes de inyección de contenedor de 1100L? Utilizamos acero de alta calidad como P20, 718, S136, H13, etc. en la producción de nuestros moldes de inyección de contenedor de 1100L. Estos materiales son duraderos y pueden soportar los rigores del proceso de moldeo por inyección. >3. ¿Qué materiales se utilizan para producir contenedores 1100L? Por lo general, HDPE (polietileno de alta densidad) o PP (polipropileno) debido a su resistencia y resistencia al impacto. >4. ¿Puede personalizar el diseño de un molde de inyección de contenedor de 1100L? Sí, podemos personalizar el diseño del molde de inyección de contenedor 1100L de acuerdo con sus requisitos específicos. Nuestro equipo de diseñadores e ingenieros experimentados puede trabajar estrechamente con usted para crear un molde que cumpla con sus especificaciones exactas. >5. ¿Cómo se asegura la calidad de sus moldes de inyección de contenedor de 1100L? Tenemos medidas de control de calidad estrictas para garantizar que todos nuestros moldes de inyección de contenedor de 1100L cumplan con los más altos estándares. Nuestro equipo de técnicos calificados realiza inspecciones exhaustivas durante todo el proceso de producción para garantizar que los moldes estén libres de cualquier defecto. >6. ¿Puede proporcionar muestras de sus moldes de inyección de contenedor de 1100L para la evaluación? Sí, podemos proporcionar muestras de nuestros moldes de inyección de contenedor de 1100L para su evaluación antes de realizar un pedido a granel. Esto le permitirá evaluar la calidad y la funcionalidad del molde antes de tomar una decisión final.
|
Comentarios de los clientes


