

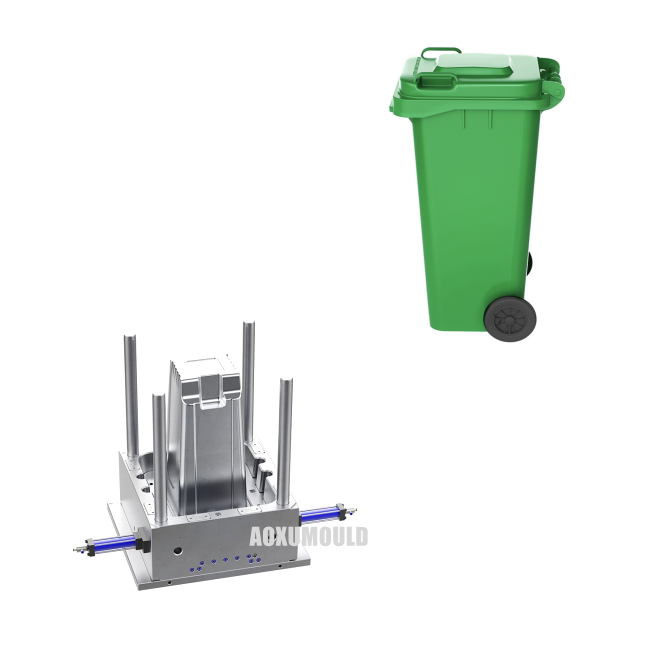
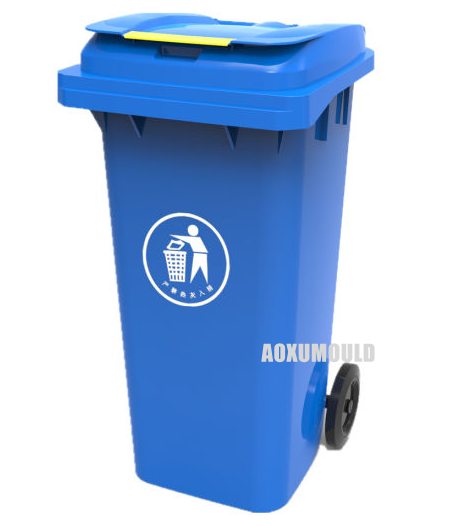
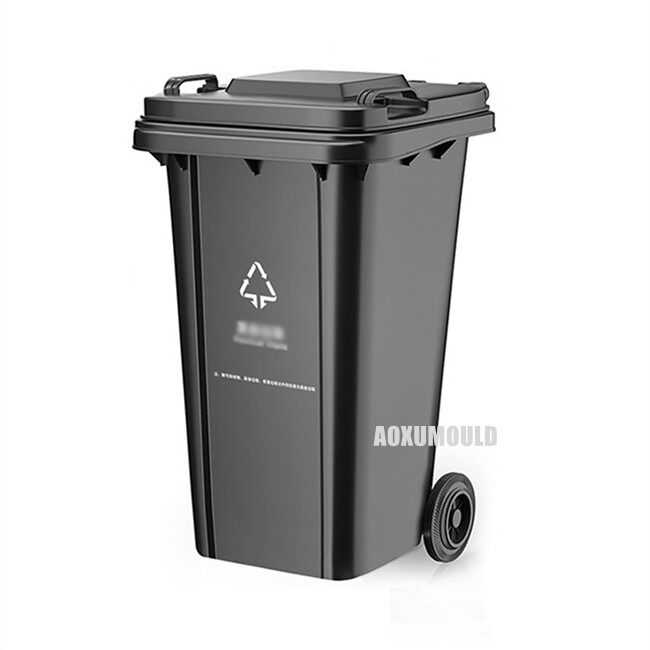
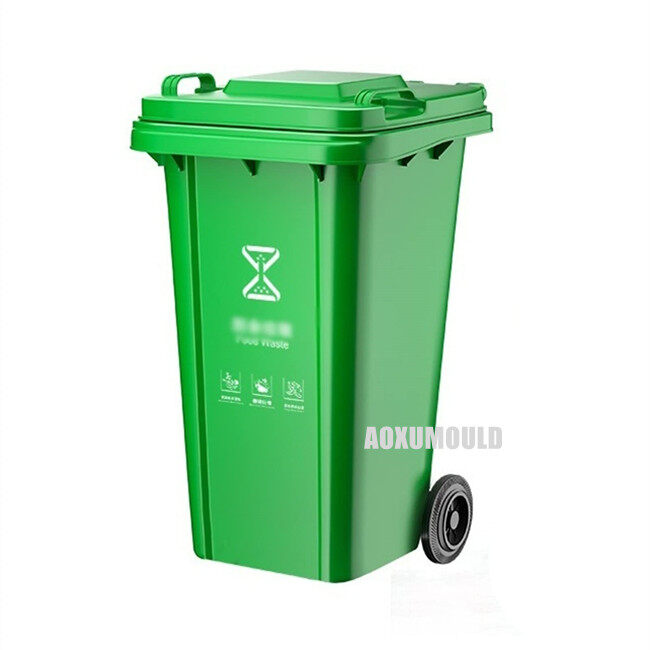
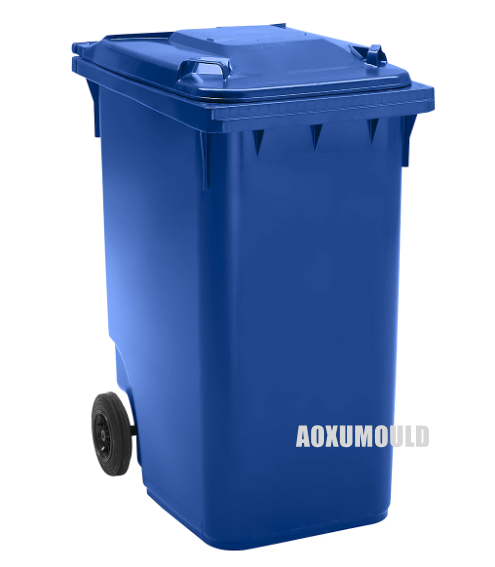
Especificaciones de moho
Nombre del molde: 120L de moho de recipiente de desechos
Materia prima del producto: HDPE/PP
Dimensiones del producto: 550x480x880 mm
Tipo de acero de molde: P20, 718
Dimensiones de estimación del molde: 985x900x1250 mm
Peso del molde: 8800 kg
Máquina de moldeo de inyección adecuada: 2400T
Tiempo de entrega del molde: más de 300, 000 disparos
¿Cómo diseñar un molde de contenedor de desechos de 120L?
Diseñar un molde de contenedor de desechos de 120L es una tarea de ingeniería compleja que requiere experiencia en diseño de piezas de plástico, análisis de flujo de moho y mecanizado. Aquí hay un enfoque estructurado:
Fase 1: Diseño de contenedores y. Especificación

1. Requisitos:
Capacidad: Volumen neto verificado de 120L (incluir asignación de sobrecarga).
Dimensiones: altura total objetivo, ancho, profundidad, huella base.
Características: Tapa (¿bisagras, flip-top?), Manijas (¿swing, integrado?), Ruedas (¿fijo/tauster
Material: típicamente HDPE (polietileno de alta densidad) para resistencia al impacto, resistencia a los rayos UV (aditivos), resistencia química y reciclabilidad.
Wall Thickness: Uniformity is critical. Typically 3-5mm for HDPE bins. Avoid thick sections (>6 mm) causando marcas de fregadero.
Ángulos de borrador: Mínimo 1 grado -2 Grado por lado en todas las paredes verticales para el desmoldeo. Aumente en superficies texturizadas.
Costillas: esencial para la rigidez. Altura <3x de espesor de pared, espesor base ~ 50-60% del espesor principal de la pared, borrador generoso.
Radios: radios generosos internos/externos (min. R 1- R2MM) para reducir el estrés, mejorar el flujo y facilitar la expulsión.
Apilamiento: características de enclavamiento precisas en el borde superior y el receso base.
Modelo CAD: cree un modelo 3D detallado (SolidWorks, Creo, NX, Fusion 360), incluidas todas las características y borrador.
Fase 2: Estrategia de diseño de moho

1. Tipo de moho: molde de cavidad única para la producción de cuerpo de alto volumen.
2. Cavitación: número de piezas idénticas por ciclo (1 para contenedores grandes como 120L es común a menos que se use el moho de la pila).
3. Base de moho: seleccione el tamaño de la presión de coincidencia de marco de acero estandarizado (fuerza de abrazadera, tamaño de la planta).
4. Flujo de material:
Hot Runner System: esencial para grandes partes como los contenedores. Reduce los desechos (sin sprue), mejora el tiempo de ciclo, permite la activación de múltiples puntos equilibrados. Use puertas de válvula para un control preciso.
Ubicación de la puerta: múltiples puertas (3-4) alrededor del borde del borde/base para garantizar un flujo uniforme y minimizar las líneas de soldadura en áreas críticas. Evite activar las superficies visibles.
5. Enfriamiento:
¡Crítico para el tiempo del ciclo! ** Diseño de canales de enfriamiento conformes lo más cerca posible de las superficies de cavidad/núcleo (~ 1. 5-2 X Diámetro del agujero Diámetro).
Circuitos separados para bloques de núcleo y cavidad.
Use deflectores, burbujeantes o tuberías de calor para enfriar el núcleo profundo.
Apunte a la distribución de temperatura uniforme.
6. Eyección:
Placa de stripper: muy recomendable para dibujos profundos como contenedores. Expulsa toda la parte del núcleo suavemente, minimizando las marcas/distorsión.
Pins de eyectores: suplementar la placa de stripper en las características de la base o las costillas. Use alfileres de gran diámetro.
Válvulas de aire: Asistir a la expulsión en secciones profundas.
7. Núcleo y cavidades:
Selección de acero: aceros preferentes como P20 (buen equilibrio de maquinabilidad, pulido, costo). Para una alta resistencia al volumen/corrosión: H13 (endurecido y templado).
Acabado superficial: cavidad pulida para acabado liso. Núcleo texturizado para rasguños de agarre/ocultación (por ejemplo, textura EDM, explosión de arena).
Subrazados: manijas, características de tapa compleja requieren controles deslizantes (hidráulicos o mecánicos) o levantadores (alfileres en ángulo). Diseño de manera robusta.
8. Ventilaje: ¡Crucial! Coloque respiraderos a lo largo de líneas de soldadura, áreas de finalización y pines/controles deslizantes de eyectores. Las costillas profundas necesitan ventilación. Objetivo 0. 02-0. 04 mm de profundidad.
9. Structural Integrity: Ensure mould plates, pillars, and supports are robust enough to withstand high injection pressures (often >1000 bar) sin deflexión.
Especificaciones del programa de mecanizado de CNC: 120 L MOLMA DE CONTENEDOR DE RESIDUOS
1. Descripción general del moho:
Producto: contenedor de desechos rectangulares estándar de 120L (con ruedas o estacionarios)
Material: polietileno de alta densidad (HDPE) o polipropileno (PP)
Tipo de molde: molde de dos platos con insertos de núcleo/cavidad. Incluye mecanismos de levantador/control deslizante para los socavos si corresponde.
Base del molde: seleccionado para la capacidad adecuada de tonelaje y disparo.
Acero de molde:
Insertos de cavidad y núcleo: Premium P20 o H13 (1.2344) endurecido a 30-36 HRC para núcleo/cavidad; 1.2738 para áreas altamente pulidas. S136 o STAVAX Opcional para resistencia superior a polaco/corrosión.
LIBETERS/SLADERS: H13 (1.2344) Endurecido a 48-52 HRC.
Placas base del molde: 1050 (1.1730) o S50C (1.1213).
Acabado superficial: SPI-A1 (esmalte de espejo) en superficies visibles de contenedor; SPI-B1/B2 (piedra fina) en áreas no visibles. Textura crítica en superficies si se especifica (por ejemplo, grano, punteado).
2. CNC Machining Alcance &. Estrategia:
Operaciones de mecanizado primario:
Roughing: extracción de material agresivo usando Ø 16-25 MM Mols de carburo de carburo o cortadores de inserción indexables. Estrategia de tasa de eliminación de material alta (MRR).
Semifining: pases intermedios con Ø 10-16 mm-nariz de pelota y fábricas de extremo plano. Pasa la geometría, hojas uniformes stock (~ 0. 3-0. 5 mm) para terminar.
Refinamiento:
Surfaces de núcleo/cavidad: mecanizado de alta velocidad con Ø 6-10 MM Ball-Nief End Mills. Contorno paralelo &. Espacios de herramientas en espiral para un acabado superficial óptimo. STRING STEPOVER (5-10% de la herramienta DIA).
Áreas planas/bolsillos: Ø 8-12 MM Mills planos planos o molinos de extremo de nariz toro.
Correctores/detalles afilados: Ø 2-4 MM End Mills (Ball/Flat) para características intrincadas.
Mecanizado de electrodos: mecanizado CNC de electrodos de grafito o cobre para detalles intrincados y costillas profundas que requieren EDM.
Áreas críticas que requieren mecanizado de precisión:
Superficies de cierre: superficies de apareamiento entre núcleo/cavidad, levantadores/controles deslizantes e inserciones. Crítico para la prevención del flash. Mecanizado a tolerancias estrechas (± 0. 015 mm) con acabado fino.
Línea de separación: superficie de separación 3D compleja mecanizada con precisión para garantizar el cierre adecuado del moho y la ventilación.
Mecanismos de levantador/control deslizante: mecanizado de precisión de rieles de guía, placas de desgaste y caras en ángulo para una operación suave y longevidad.
Ventilación: canales de ventilación mecanizados/ranuras (0. 015-0. 03 mm de profundidad) a lo largo de líneas de separación y pasadores de eyector.
Canales de enfriamiento: perforación de agujeros profundos (perforación de pistola) para líneas de agua recta. Fresado CNC para canales conformes cerca de superficies complejas (si corresponde). Hilos de entrada/salida mecanizados.
Sistema de eyectores: precisión de perforación/perfeccionamiento de agujeros de guía de pines eyectores. Mecanizado de bolsillos de placa de eyectores y asientos de pin de retorno.
Puerta &. Sistema de corredores: mecanizado del asiento del buje de sprue, pabellones fríos, corredores principales y área de puerta (por ejemplo, compuerta de borde, puerta submarina).
Características de la base del molde: mecanizado de precisión del pasador de guía/orificios de buje, ranuras para la abrazadera, orificios de alfiler de líder y asiento del anillo de ubicación.
3. Equipo de mecanizado CNC y. Tolerancias:
Máquinas: 3- eje &. 5- centros de mecanizado de alta velocidad del eje. Máquinas de perforación de pistola. EDM (Funcioner &. Wire) Para detalles después del mecanizado.
Sistema de coordenadas: centro de moho o esquina de dato establecida en todas las placas e inserciones.
Tolerancias de mecanizado estándar:
Forma de núcleo/cavidad: ± 0. 05 mm (dimensiones de la parte final controladas mediante ensayo de moho &. Ajuste).
Apagados y ajustes críticos: ± 0. 015 mm
Posiciones de agujeros: ± 0. 025 mm
Tamaños de los agujeros (pasadores de guía/bujes): ajuste H7/G6
Flatness / Parallelismo: 0. 02 mm / 200 mm
Rugosidad de la superficie:
Core/Cavity (SPI A1/B1): RA menos o igual a 0. 10 μm (pulido)
* Apagados mecanizados: RA menos o igual a 0. 20 μm
* Superficies mecanizadas generales: RA menos o igual a 0. 80 μm
* Aguas de la línea de flotación: AR menor o igual a 1.60 μm
4. Consideraciones clave del programa:
Borrador de ángulos: Toolpaths explica los ángulos de borrador requeridos (típicamente 1-2 grado) en todas las paredes verticales.
Contracción del material: geometría de moho escalada basada en la tasa de contracción del material certificado (por ejemplo, 1. 5-2. 0% para HDPE/PP).
Optimización de la traza de herramientas: minimice el corte de aire, optimice las profundidades/anchos de corte, transiciones suaves para evitar marcas de herramientas.
Control de desviación de herramientas: programación cuidadosa, especialmente para herramientas de largo alcance en cavidades profundas.
Propiedad del trabajo: fijación segura y repetible para placas e inserciones durante múltiples configuraciones.
EDM Stock Subsidance: stock de hojas semifinizantes apropiadas (típicamente 0. 1-0. 3 mm) para el hundimiento final de EDM de detalles críticos/socavos.
Verificación en el proceso: uso de sondas para la verificación del dato y las verificaciones de características críticas durante el mecanizado.
5. Post-maquinete:
Pulido/textura manual: para lograr el acabado SPI especificado en las superficies de núcleo/cavidad.
Ajuste y. Asamblea: ajuste manual de levantadores/controles deslizantes, sistema de eyectores y componentes de guía.
Inspección final: Inspección CMM integral de la geometría del núcleo/cavidad contra el modelo CAD. Verificación de ajustes críticos, posiciones de agujeros y acabados superficiales.


